
Khả năng tương thích của máy không chỉ được thiết lập bởi nhãn hiệu hoặc kiểu máy. Băng keo lá nhôm dán nhiệt dự kiến phải được kiểm tra dựa trên nhiệt độ bề mặt thực tế, độ bám, áp suất, trình tự loại bỏ lớp lót và cách xử lý màng trên dây chuyền sản xuất. Hướng dẫn này cung cấp cách tiếp cận đánh giá thực tế mà không cần giả định về danh sách máy phổ quát hoặc nhiệt độ kích hoạt.
Băng keo chịu nhiệt tương thích với dây chuyền sản xuất khi các điều kiện kích hoạt dành riêng cho sản phẩm, khả năng xử lý lớp lót và độ ổn định của màng có thể được duy trì bằng thiết bị thực tế trong các điều kiện sản xuất dự định.
Cùng một kiểu máy có thể tạo ra các kết quả khác nhau khi thay đổi trạng thái dừng, áp suất, nhiệt độ, dụng cụ, chất nền hoặc tốc độ đường truyền. Phép đo định kỳ và thử nghiệm có kiểm soát đáng tin cậy hơn so với việc giả định tính tương thích từ kiểu thiết bị hoặc ước tính nhiệt độ theo mùa.
Kiểm tra cùng lúc năm yếu tố: nhiệt độ tại bề mặt liên kết; thời gian dừng ở tốc độ dây chuyền dự kiến; áp lực và tính đồng nhất của tiếp xúc trên toàn bộ khu vực liên kết; trình tự và tính nhất quán của việc loại bỏ lớp lót; và độ ổn định của web, bao gồm độ căng, cho ăn và đăng ký. Sự không phù hợp ở bất kỳ yếu tố nào cũng có thể ảnh hưởng đến chất lượng sản xuất hoặc trái phiếu.
Lớp lót không nhất thiết phải ở trong vùng được làm nóng. Trong một số quy trình lắp ráp, nó được loại bỏ trước khi hàn nhiệt; ở những nơi khác, nó hỗ trợ cắt khuôn, định vị hoặc cấp liệu. Xác nhận trình tự quy trình thực tế trước khi đánh giá khả năng tiếp xúc với nhiệt của lớp lót.
Do đó, việc lựa chọn lớp lót vừa là quyết định về vật liệu vừa là quyết định về thiết bị. Các câu hỏi liên quan là liệu lớp lót có nhả ra tại điểm yêu cầu hay không, liệu băng có thể được định vị nhất quán hay không và liệu phần cuộn hoặc phần cắt theo khuôn có thể được nạp mà không bị rách, cong hoặc dịch chuyển hay không.
Chi tiết xây dựng xem Băng keo nhôm chịu nhiệt (HSL) có lớp lót ; để biết định dạng không có lớp lót, hãy xem Hướng dẫn toàn diện về băng keo HSL không có lớp lót .
| Loại lót | Xử lý trên dây chuyền | Kiểm tra trước khi phê duyệt | |
| Lớp lót màng PET | Lớp lót màng có thể hỗ trợ xử lý và cắt theo khuôn nhất quán, tùy thuộc vào loại. | Kiểm tra lực nhả, tĩnh, cong, căng và đăng ký ở tốc độ sản xuất. | |
| Lớp lót giấy kraft | Giấy lót có thể phù hợp với việc xử lý và chuyển đổi thủ công hoặc bán tự động. | Kiểm tra tình trạng độ ẩm, độ rách cạnh, nhả và nạp ở tốc độ dự định. | |
| lớp lót CCK | Bề mặt được phủ đất sét mang lại bề mặt tháo gỡ mịn màng; hành vi phát hành theo cấp cụ thể phải được xác nhận. | Kiểm tra tính nhất quán của lực nhả, chất lượng khuôn cắt, bảo quản và loại bỏ lớp lót. | |
| Không có lớp lót | Loại bỏ bước loại bỏ lớp lót, nhưng để lại kết cấu mà không có lớp nền nhả. | Kiểm tra cuộn dây, chặn, bảo vệ bề mặt, độ căng của web, cấp liệu và đăng ký. |
 Băng keo HSL có lớp lót để liên kết keo nhiệt Băng keo HSL có lớp lót kết hợp lá nhôm, lớp dán nhiệt và lớp lót giải phóng, giúp cho băng keo này phù hợp khi xử lý lớp lót và cắt theo khuôn xác định khả năng tương thích của máy. Xem sản phẩm →
Cách bố trí thiết bị khác nhau đặt ra các yêu cầu khác nhau về truyền nhiệt, áp suất, loại bỏ lớp lót và xử lý màng. Xem lại quy trình thực sự được sử dụng thay vì dựa vào danh sách tương thích chung của nhãn hiệu máy.
Trục lăn hoặc máy ép đã được làm nóng. Băng được đặt tại giao diện được chỉ định, sau đó nhiệt và áp suất được áp dụng cho phần dừng đã được xác nhận. Kiểm tra giá đỡ cố định, căn chỉnh và phân bổ áp suất, đồng thời xác nhận khi tháo lớp lót nhả.
Thiết bị cán hoặc lăn được làm nóng liên tục. Nếu ứng dụng sử dụng web chuyển động, thời gian dừng sẽ bị ảnh hưởng bởi độ dài vùng nóng và tốc độ đường truyền. Xác nhận rằng chất kết dính có thể đạt được các điều kiện kích hoạt cần thiết trong khi độ căng và tiếp xúc của màng vẫn ổn định.
Vị trí tự động hoặc dòng chuyển đổi. Kiểm tra việc nhả khuôn, loại bỏ lớp lót, đường nạp, đăng ký và độ ổn định của cuộn. Đối với các công trình không có lớp lót, cũng phải kiểm tra cuộn dây, bảo quản, chặn và bảo vệ bề mặt lộ thiên.
 Băng keo HSL không lót cho dây chuyền hàn nhiệt tự động Băng keo lá nhôm không lớp lót có lớp dán nhiệt phía trước, phù hợp với dây chuyền tự động có thể xử lý màng không được hỗ trợ và không cần bóc thủ công. Xem sản phẩm →
Băng chỉ tương thích khi máy có thể đáp ứng các điều kiện kích hoạt dành riêng cho sản phẩm của nó một cách nhất quán. Thiết bị cũng phải kiểm soát việc tiếp xúc, xử lý và tốc độ đường truyền. Khoảng thời gian kích hoạt rộng hơn có thể mang lại nhiều dung sai quy trình hơn, nhưng mức độ chính xác và thử nghiệm thực tế sẽ xác định liệu sự kết hợp có phù hợp hay không.
Sơ đồ minh họa nguyên tắc chồng chéo cửa sổ hoạt động. Nó chỉ mang tính khái niệm và không đại diện cho nhiệt độ kích hoạt cho bất kỳ sản phẩm Shixin nào. Sử dụng dữ liệu kỹ thuật cho cấp độ đã chọn và số đo từ giao diện liên kết thực tế.
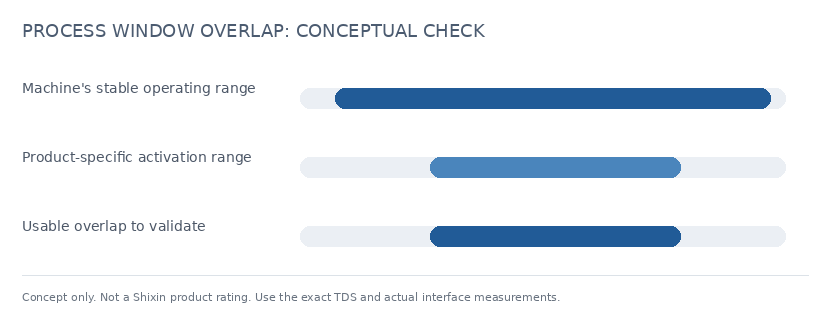
Hình 1: Minh họa khái niệm về sự chồng chéo giữa khả năng của máy và phạm vi kích hoạt dành riêng cho sản phẩm. Nó không phải là một đặc điểm kỹ thuật sản phẩm.
Lập kế hoạch thử nghiệm dựa trên loại băng, chất nền, thiết bị và tiêu chí chấp nhận thực tế. Số lượng mẫu và thời gian dùng thử phải được thỏa thuận theo quy trình sản xuất thay vì đặt ở mức tối thiểu chung.
Ghi lại nhiệt độ giao diện, điểm đặt thiết bị, điểm dừng, áp suất, tốc độ đường truyền, trình tự loại bỏ lớp lót và độ căng của màng. Sử dụng các phương pháp đo phù hợp và giữ nguyên điều kiện nền và vật cố định trong quá trình so sánh.
So sánh các điều kiện máy đo được với các yêu cầu kích hoạt trong dữ liệu kỹ thuật để biết chính xác loại băng. Nếu các điều kiện không trùng lặp một cách đáng tin cậy hoặc để lại quá ít biên độ quy trình, hãy xem lại phương pháp đo, dụng cụ, cài đặt hoặc kết cấu băng với nhà cung cấp trước khi sản xuất.
Khi nhà cung cấp xác định phạm vi kích hoạt, hãy chạy thử tại các điểm thích hợp trong phạm vi được phê duyệt đó. Kiểm tra chất lượng liên kết và kiểm tra hiệu suất bong tróc hoặc giữ sau khi điều hòa do khách hàng xác định. Không hoạt động ngoài hướng dẫn sản phẩm chỉ để tạo liên kết.
Ghi lại tình trạng kẹt giấy, rách, cong, gián đoạn khi nhả lớp lót, thay đổi đăng ký và thời gian ngừng hoạt động mà chúng gây ra. Những quan sát này giúp xác định các vấn đề về xử lý và cho ăn mà chỉ thử nghiệm bóc vỏ có thể không phát hiện được.
Kiểm tra băng trên PP, PE, ABS thực tế hoặc chất nền khác được sử dụng trên dây chuyền và điều chỉnh cụm lắp ráp theo yêu cầu ứng dụng. Khả năng tương thích của chất nền và khả năng tương thích của máy là những kiểm tra riêng biệt. Để lựa chọn vật liệu rộng hơn và xác nhận theo cấp độ cụ thể, hãy xem Băng keo nhôm chịu nhiệt cho các bộ phận làm nóng .
Các triệu chứng sau đây có thể xảy ra do vật liệu, cài đặt thiết bị, chất nền hoặc sự tương tác giữa chúng. Hãy coi chúng như những manh mối chẩn đoán chứ không phải bằng chứng cho thấy bản thân cuộn băng bị lỗi.
Đưa ra các câu hỏi về tính tương thích trong quá trình báo giá và lấy mẫu, trong khi hình thức xây dựng và chuyển đổi vẫn có thể được xem xét trước khi phê duyệt sản xuất.
Nhà cung cấp có thể cung cấp dữ liệu cụ thể về sản phẩm và hỗ trợ thử nghiệm có kiểm soát sẽ giúp việc đánh giá chất lượng hiệu quả hơn. Công ty TNHH Sản phẩm Băng keo Shixin Giang Tô (Shixin Tape) sản xuất băng keo lá nhôm chịu nhiệt trong các công trình không có lớp lót và có lớp lót. Các thiết kế có lớp lót được chọn có thể kết hợp keo dán nhiệt trên một mặt với keo nhạy áp ở mặt kia; giấy hoặc màng nhả bảo vệ mặt nhạy cảm với áp lực. Độ rộng tùy chỉnh và định dạng cuộn có thể được thảo luận theo dự án. ISO 9001 là chứng nhận hệ thống quản lý; Các tuyên bố RoHS/REACH hiện hành và báo cáo thử nghiệm của SGS phải phù hợp với phạm vi thử nghiệm và sản phẩm chính xác.
 Băng giấy HSL tùy chỉnh có lớp lót PET dính chắc Băng keo lá nhôm dán nhiệt có thể tùy chỉnh với lớp lót PET và chất kết dính có độ bám dính cao, thích hợp cho các liên kết điện tử và nhiệt cần loại bỏ lớp lót mà không để lại cặn. Xem sản phẩm →
Một băng keo dán nhiệt có thể chạy trên các loại thiết bị sản xuất khác nhau không?
Đôi khi, nhưng chỉ khi mỗi quy trình đáp ứng các yêu cầu của công trình đã chọn. Băng có lớp lót có thể yêu cầu một bước loại bỏ lớp lót xác định, trong khi băng không có lớp lót cần cuộn dây và điều khiển màng phù hợp. Đánh giá chất lượng từng dòng riêng biệt bằng cách sử dụng chất nền, cài đặt và tiêu chí chấp nhận thực tế của nó.
Có phải cửa sổ kích hoạt rộng hơn luôn đồng nghĩa với khả năng tương thích tốt hơn không?
Khoảng thời gian rộng hơn có thể giúp quy trình có khả năng chịu đựng tốt hơn đối với những biến đổi thông thường, nhưng nó không đảm bảo độ bền liên kết hoặc hiệu suất sử dụng cuối cùng. Xác nhận các điều kiện thực tế của máy, chất nền và kết quả kiểm tra lắp ráp hoàn thiện cho loại đã chọn.
Băng keo dán nhiệt không có lớp lót có nhanh hơn trên mọi máy không?
Không. Băng không có lớp lót loại bỏ bước loại bỏ lớp lót nhưng nó không tự động tăng công suất. Thiết bị vẫn phải kiểm soát cuộn dây, độ căng của web, cấp liệu, bảo vệ bề mặt và đăng ký. Để biết chi tiết về kết cấu không có lớp lót, xem băng keo HSL của chúng tôi không có hướng dẫn lót .
Một cuộc thử nghiệm khả năng tương thích cần bao nhiêu băng mẫu?
Không có chiều dài mẫu phổ quát. Thống nhất số lượng với nhà cung cấp dựa trên mức độ lãng phí khi thiết lập, thời gian dùng thử, số lượng điều kiện quy trình, thử nghiệm lặp lại và hình thức sản xuất. Các thử nghiệm tốc độ cao hoặc mở rộng có thể yêu cầu vật liệu bổ sung để xác nhận khả năng xử lý nhất quán trên các cuộn.
Công ty chúng tôi đã tham gia vào ngành sản xuất băng trong hơn 20 năm và đã tập trung vào nhiều Các loại băng nhôm, băng xốp, băng tủ lạnh, v.v.
Điện thoại: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
Địa chỉ: Số 1, Đường Yedong, phía tây Đại lộ Yingbin, Khu Phát triển Kinh tế, Thành phố Suqian, tỉnh Giang Tô, Trung Quốc
Miya Miao
Email: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Công ty TNHH Băng dính Jiangsu Shixin, Ltd. All Rights Reserved. Tùy chỉnh các nhà sản xuất băng dính tủ lạnh ODM


